功能部件跑赢整机,动力刀座选型的逻辑变了
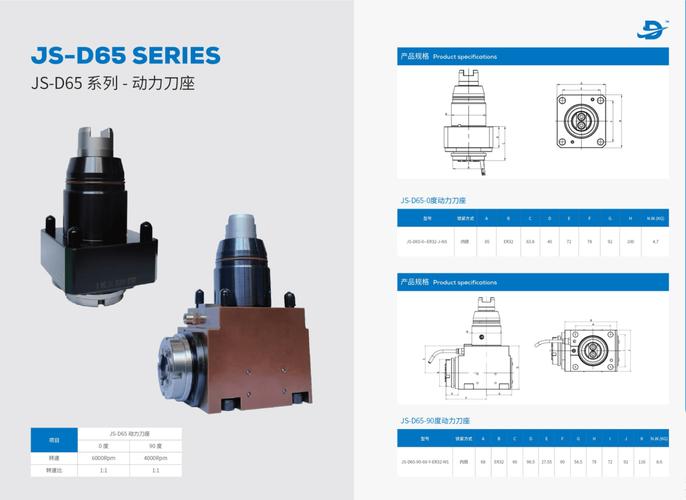
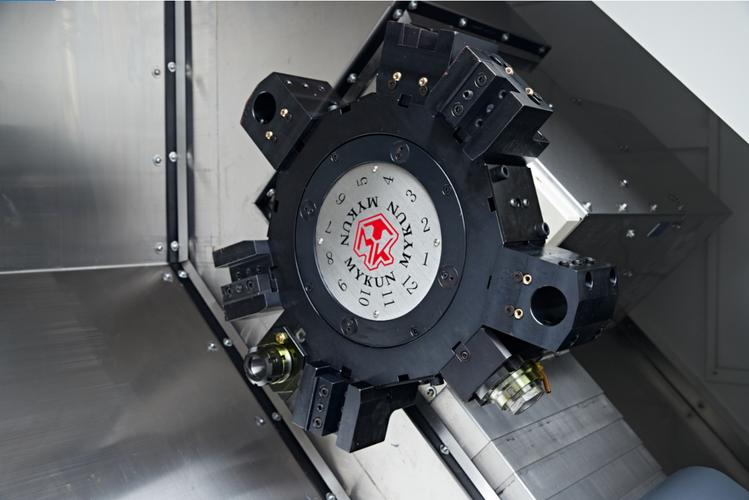
在机床行业,一个显著的趋势正在发生:功能部件的创新速度与市场表现,已然跑赢了整机。尤其是动力刀座,这个曾经被视为机床附件的细分领域,如今正站在技术变革与需求升级的风口。传统的选型逻辑——单纯看接口、算扭矩、比价格——已经失效。新的逻辑,必须从机床功能部件的系统视角重新构建。
一、为什么“功能部件跑赢整机”?
整机市场日趋饱和,竞争白热化,而下游用户对加工效率、柔性、精度的需求却不断逼近极限。整机厂受制于成本压力和长周期开发,很难快速响应每一次细微的工艺变革。相反,功能部件企业更贴近一线加工场景,船小好调头,能够针对车铣复合、多任务加工等趋势,率先推出高转速、高刚性、模块化的动力刀座。
从市场数据看,高端动力刀座的年复合增长率持续高于机床整机,尤其在航空航天、医疗器械、新能源汽车零部件等领域,动力刀座的技术迭代直接决定了机床的实际加工能力上限。可以说,没有先进的动力刀座,再昂贵的五轴车铣中心也形同虚设。
二、旧逻辑:选动力刀座就是“配附件”
过去,动力刀座的选型通常发生在机床已经确定之后。工艺员拿着一张刀塔接口图,按图索骥:VDI?BMT?扭矩够不够?转速多少?然后挑一个价格合适的品牌。思路是“能用即可”,刀座只是配角。
这导致了一系列问题:刀座与机床主轴的动态特性不匹配,高速下振动大、噪音高;刀具寿命短,表面质量差;换刀干涉、冷却液无法精准送达……最终整机性能被一个小小的刀座拖垮。
三、新逻辑:从“附件思维”到“功能部件思维”
所谓功能部件思维,是指把动力刀座视为机床不可分割的性能模块,它与主轴、刀塔、进给系统同等重要。选型逻辑相应的变化包括四个方面:
1. 从后置选型到同步开发
在新机床设计阶段,就应引入动力刀座供应商。根据目标零件的工艺特征,倒推所需的转速、扭矩、刚性、接口和冷却方式。必要时定制刀座,而非凑合标准品。这样做能够确保机床出厂即具备最佳加工能力。
2. 从只看静态参数到关注动态特性
样本上的最高转速和最大扭矩只是极限值,实际加工中的表现更为关键。新选型逻辑看重:固有频率(避免共振)、动平衡等级(高速稳定性)、轴承配置与预紧(刚性与寿命)、以及传动链的间隙补偿。
3. 从单件采购到全生命周期成本
采购价低50%的刀座,可能因易损、换刀慢、废品率高,导致每年多付出数倍的隐性成本。新逻辑计算的是TCO(总拥有成本)——包括调试时间、维护间隔、备件成本、对机床利用率的提升等。
4. 从机械接口到智能化接口
工业4.0背景下,动力刀座正集成传感器,实时监测转速、温度、振动甚至刀具磨损。选型时必须考虑是否支持数字通讯、能否接入机床控制系统。不具备智能接口的刀座,几年内就会被淘汰。
四、选型实操:五个关键决策
套用新逻辑,具体选型可按五步走:
- 第1步:明确工艺需求
加工什么材料?需要多大切削力?换刀频次高低?冷却液是内冷还是外冷?这些决定了刀座的规格边界。
- 第2步:确认机床接口与安装空间
不仅是VDI/BMT尺寸问题,还要看刀塔内部剩余的轴向与径向空间,避免多刀座同时安装时发生干涉。
- 第3步:评估动态刚性
要求供应商提供实测的振动频谱或共振点数据,最好在相同工况下比对不同品牌刀座的实际表现。
- 第4步:审视智能化与可靠性
询问密封等级(IP防护)、轴承寿命、是否带温控和诊断选件,以及是否支持自动换刀、扭矩监控等高级功能。
- 第5步:验证和维护
新型刀座上岗后,通过切削测试记录振动、声音和表面粗糙度。同时建立维护档案,评估实际换件周期,积累属于自己工厂的经验库。
五、
刀塔上的小小一隅,蕴含着机床性能的钥匙。当功能部件开始左右整机的竞争力,动力刀座的选型就不能再停留在翻手册、询底价的阶段。学会用功能部件思维选型,意味着在设计阶段就能预见加工现场的从容,而是停在工厂痛失高端订单时的叹息。追赶这把钥匙的脚步,不仅是刀座厂商的目标,更是每家机加工企业驱动升级的先决条件。选择正确的动力刀座,就是在自己车间的地基上打下一个个高附加值的桩。今天投入的全部付出,都将在明天机床的每一次平滑出刀中回报。改变思维,才能在这条赛道快速抢先进入终途,并且真正和市场价格挂钩靠拢拥有最强综合生产队列的位置前行。等待永远不会把功能潜力自动落成利润资本;磨砺运用功能部件的力量,把高质量门槛撑起来去打门里本就在手那条路的终解式神装轨迹才顺畅到位至极应对住更多挑战式的高阶竞赛场地进去发展极客效能系统下一城不会空!行动配得上目标实现体系才会替你欢呼成就决胜!
如若转载,请注明出处:http://www.jing-jijing.com/product/56.html
更新时间:2026-11-06 09:49:22